Puede Personaliza tus azulejos de cerámica Desde fábricas en China, a través de un flujo de trabajo definido de seis etapas. El mercado mundial de baldosas cerámicas alcanzó los 302.300 millones de dólares en 2023, según market.us. Cada etapa finaliza con un paso de aprobación documentado. Una hoja de especificaciones clara y una lista de verificación de control de calidad acordada garantizan el buen desarrollo del proceso. Un fabricante de baldosas cerámicas OEM confiable sigue esta secuencia.
Cree un informe de diseño detallado y una hoja de especificaciones para guiar a la fábrica y proteger su presupuesto.
Apruebe una muestra física antes de la producción en masa para detectar problemas de calidad a tiempo.
Utilice inspecciones de terceros e informes fotográficos para verificar la calidad sin necesidad de visitar la fábrica.
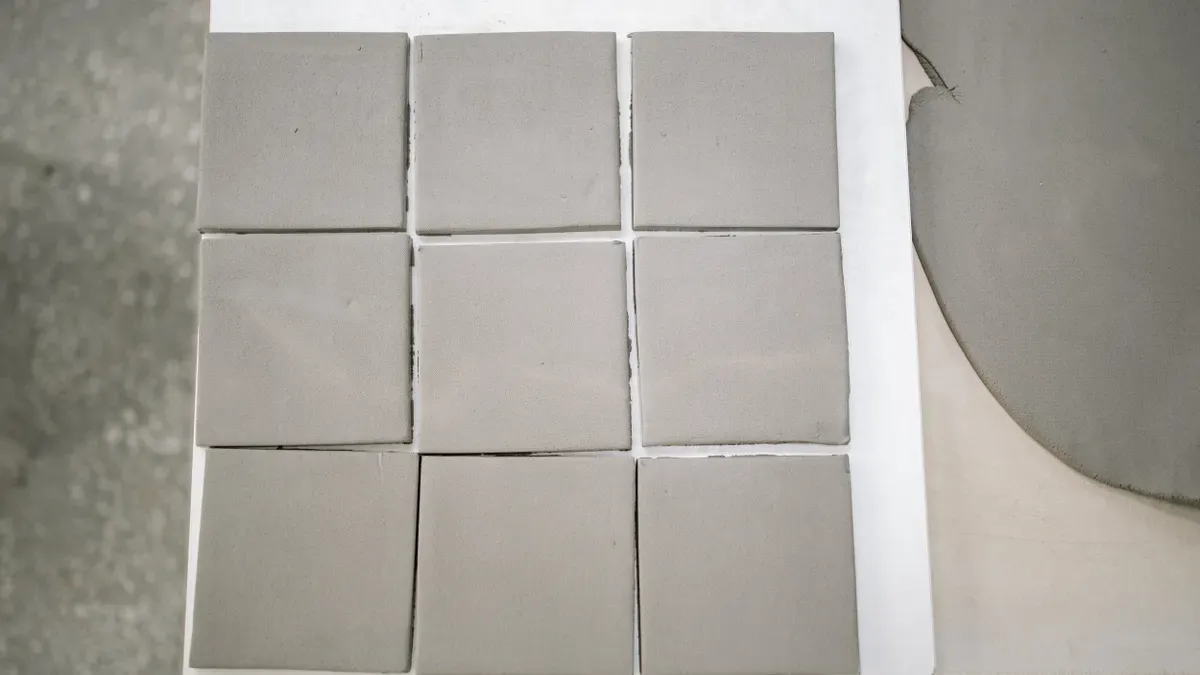
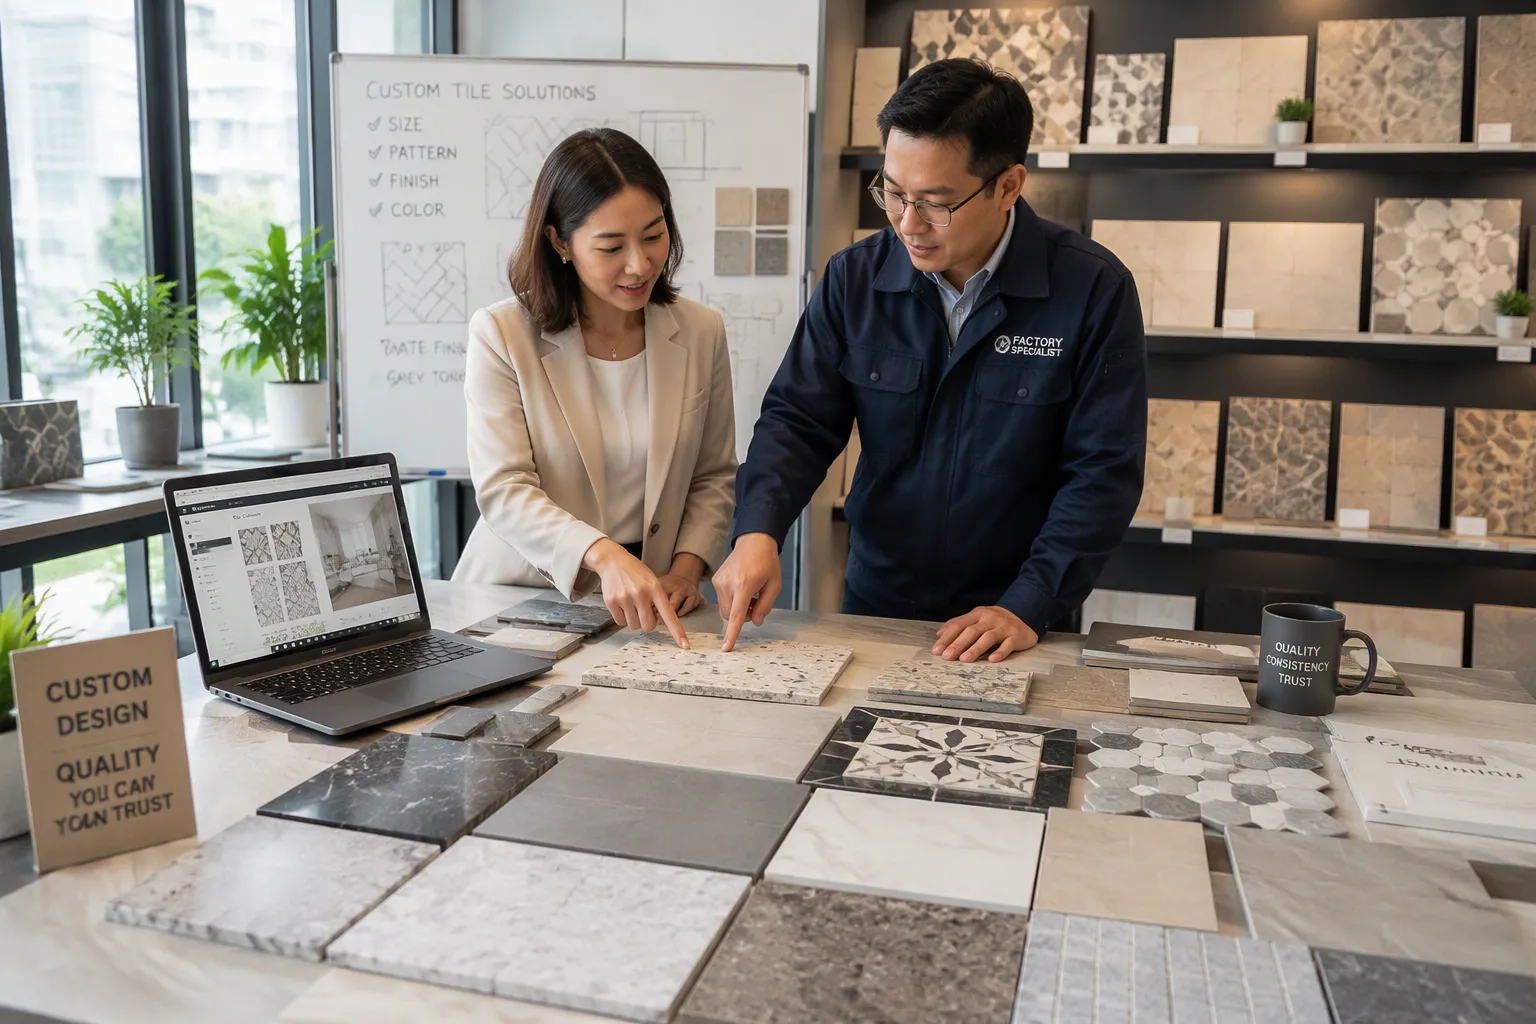
La primera fase de la personalización de azulejos OEM transforma el concepto de su marca en una especificación documentada y lista para la producción. Usted colabora con un fabricante de azulejos cerámicos OEM para definir el diseño, establecer la composición del material y aprobar una muestra física. Cada uno de estos tres pasos finaliza con su aprobación por escrito. Esta firma protege su presupuesto y su estándar de calidad antes de que comience la producción en masa.
El briefing de diseño es el documento fundamental de todo el proyecto. Indica a la fábrica exactamente qué se quiere construir y por qué. Un briefing sólido abarca seis áreas: el mercado objetivo, la aplicación prevista, la estética, los requisitos de rendimiento, el presupuesto y el volumen de pedidos previsto.
La fábrica también necesita información práctica sobre su negocio. Prepare la siguiente información antes de su primera consulta:
Nombre de la empresa y sede operativa
Tipo de negocio (marca de azulejos, importador, distribuidor o equipo de compras)
Categoría de producto objetivo (baldosas de marca propia, cerámica, vitrificadas o losas)
Cantidad anual estimada o volumen de producción
Requisitos específicos de marca y embalaje
Interés en aplicaciones especializadas, como el suministro de placas para techos de cuartos húmedos.
Solicitudes de muestras de productos específicos o datos técnicos.
No necesita experiencia previa en el sector para iniciar esta conversación. Un fabricante de baldosas cerámicas OEM competente le guiará en las cuestiones de diseño y sustrato durante la fase de consulta. La fábrica le enviará la guía técnica y usted confirmará las indicaciones por escrito. Este intercambio servirá de referencia para todas las decisiones posteriores.
Un buen informe también especifica qué características debe cumplir la baldosa en servicio. El suelo del vestíbulo de un hotel requiere una alta resistencia a la rotura y a los arañazos. Las baldosas de las paredes de un baño necesitan un esmalte decorativo y una absorción moderada. El techo de una ducha de vapor requiere un material ligero. Incluya estos objetivos de rendimiento en el informe. De esta forma, la fábrica podrá recomendar materiales que los cumplan sin sobredimensionar el producto.
Los materiales cerámicos se basan en tres ingredientes principales. Cada uno de ellos determina el rendimiento final del producto:
Arcilla – el material fundamental que proporciona integridad estructural y plasticidad. Variedades como el caolín y la arcilla de bola ofrecen textura, resistencia y trabajabilidad distintivas.
arena de cuarzo – Reduce la contracción de la arcilla durante la fabricación.
Feldespato – Actúa como fundente. Se funde durante la cocción para crear una superficie brillante y mejorar la vitrificación.
La fábrica combina estos ingredientes en diferentes proporciones para producir distintas familias de baldosas. A continuación, usted selecciona la familia que mejor se adapte a su aplicación. La siguiente tabla compara las tres opciones principales.
Tipo de baldosa | Porosidad / Absorción de agua | Dureza (Mohs) | Carga de rotura | Aplicaciones típicas |
|---|---|---|---|---|
Azulejos de cerámica (loza) | Máxima porosidad (solo en la espalda); absorción del 12 % al 20 % (hasta el 25 %); Grupo III | Generalmente <5 (depende del esmalte) | 300–1200 N | Revestimiento de paredes interiores; superficie esmaltada con una amplia gama de colores y decoraciones. |
Azulejos de gres cerámico | Absorción 2%–10% (depende de la vitrificación); Grupo II | 3–8 (superficie más lisa = menor dureza) | 1000–2300 N (mayor con mayor espesor) | Suelos, tanto interiores como exteriores; variantes de pasta blanca o reverso rojo; texturas esmaltadas o rugosas. |
Azulejos de gres porcelánico | Muy bajo (características impresionantes, vitrificado) | Alto (duradero, resistente a los arañazos) | Alto | Suelos y paredes interiores y exteriores, encimeras, revestimientos de muebles, placas de techo; formatos pequeños a muy grandes. |
El método de conformación es tan importante como la composición corporal. Las fábricas utilizan tres técnicas principales:
Azulejos cerámicos prensados – Fabricadas con prensas hidráulicas de alta presión. El resultado es un material uniforme y denso, lo que hace que las baldosas prensadas sean ideales para suelos.
Baldosas cerámicas extruidas – La arcilla se fuerza a través de matrices. Este método es común para las baldosas de cantera y terracota.
Azulejos de cerámica fundida – La arcilla líquida se vierte en moldes. El vaciado permite crear diseños intrincados y formas complejas.
Cada técnica influye en la densidad, la resistencia y la estética finales. La elección debe basarse en la aplicación, y no al revés.
A continuación, se fijan las especificaciones numéricas. Registre el tamaño, el grosor, el acabado superficial, el objetivo de absorción de agua, la referencia de color y el tratamiento de los bordes en una única hoja de especificaciones. Esta hoja también recoge las condiciones comerciales del pedido. Un programa típico de OEM tiene este aspecto:
Especificación | Detalle |
|---|---|
Servicios OEM/ODM | Se ofrecen tanto producción OEM como ODM. |
Personalización | Diseño de logotipos y patrones personalizados para una marca exclusiva. |
Capacidad de producción mensual | 12,5 millones de metros cuadrados |
Cantidad mínima de pedido (MOQ) | 2.000 metros cuadrados |
Plazo de entrega típico | 7–15 días |
Control de calidad | 100% probado (dimensional, planitud, inspección visual) |
Garantía / servicio postventa | Garantía de 5 a 15 años, asistencia técnica in situ, reserva de existencias del mismo lote durante 2 años. |
Los requisitos de certificación deben ir en la misma hoja. La certificación CE según EN 14411:2016 confirma el cumplimiento para uso comercial y residencial. La certificación NSF según NSF/ANSI 51 confirma la idoneidad para superficies en contacto con alimentos y entornos comerciales. Los modelos certificados cubren tamaños de gran formato, como 1200x2700x12 mm. Una fábrica con un sistema de gestión de calidad ISO 9001:2015 le ofrece un proceso documentado detrás de cada línea de productos. Solicite informes de prueba, certificados de conformidad y guías de instalación tanto en chino como en inglés. Estos documentos se envían con su pedido y respaldan sus afirmaciones comerciales.
El muestreo transforma el briefing y la hoja de especificaciones en un producto físico. La fábrica produce una pequeña serie utilizando el cuerpo, el esmalte y el método de conformado acordados. A continuación, usted inspecciona la muestra comparándola con su hoja de especificaciones. Este paso es su última oportunidad de bajo coste para corregir problemas.
Compruebe la muestra para detectar los siete problemas de calidad más comunes:
defectos de la superficie visual — Inspeccione una muestra del lote en busca de astillas, grietas, rayones, burbujas y poros en el esmalte, manchas, motas de suciedad, defectos en el esmalte y parches o motas de color desiguales.
Inexactitud dimensional Mida la longitud, el ancho, el grosor, la perpendicularidad de las esquinas y la rectitud de los bordes según sus especificaciones y las normas internacionales de tolerancia. Las desviaciones provocan juntas de mortero irregulares y una mala alineación.
Inconsistencia en el tono y el color — Este es un problema común. Agrupe las baldosas por tonalidad y revíselas bajo una iluminación uniforme. Este paso es especialmente importante en pedidos grandes donde pueden mezclarse diferentes tipos de baldosas.
Problemas de deformación y planitud — Medir la curvatura de los bordes, la curvatura central (abultamiento o hundimiento) y la torsión (esquinas opuestas no alineadas) con herramientas precisas, comparándolas con el estándar.
Problemas de absorción de agua — Compruebe la tasa de absorción. La porosidad afecta a la durabilidad, la resistencia a las manchas y la idoneidad para ambientes húmedos o helados.
Problemas de adherencia del esmalte — Compruebe la adherencia entre el cuerpo de la baldosa y la capa de esmalte mediante inspección visual, pruebas de golpeteo y, en ocasiones, pruebas de laboratorio. Una mala adherencia provoca que la baldosa se desprenda o se astille.
Problemas de embalaje y etiquetado — Verificar que el embalaje sea seguro, resistente a la humedad y que las etiquetas incluyan el nombre del producto, el número de tono, el número de lote y la cantidad.
Apruebe la muestra solo cuando se hayan superado todos los puntos de control. Conserve la muestra aprobada y su número de tonalidad como referencia principal. La fábrica debe almacenar el stock del mismo lote para futuras reparaciones. Muchos programas reservan este stock durante dos años, lo que protege a sus clientes cuando necesiten baldosas de repuesto más adelante.
Documente la aprobación por escrito. Indique el tono, tamaño, acabado y formato de empaque aprobados. Adjunte fotos y resultados de las pruebas. Este registro resuelve cualquier disputa durante la producción y, además, proporciona a la fábrica un objetivo claro para la producción.
Un confiable Fabricante de baldosas cerámicas OEM Considera el muestreo como un punto de control compartido, no como una formalidad. AONAV Apoyamos a las marcas durante esta fase con soluciones integrales de revestimientos, incluyendo porcelana, cerámica, vitrificado, de masa completa y baldosas de gran formato, todo en un mismo lugar. La empresa también ofrece marca blanca y embalaje personalizado para baldosas listas para la venta. Los precios de fábrica, la calidad estable y el servicio de exportación hacen que la fase de muestreo sea más rápida y predecible para su equipo.
La producción es donde su muestra aprobada se convierte en miles de baldosas idénticas. Esta fase recompensa la preparación. Necesita una fábrica que planifique cada etapa, verifique la calidad en puntos definidos y le permita comprobar los resultados sin estar presente en la planta. Un fabricante de baldosas cerámicas OEM disciplinado gestiona esta fase como un sistema controlado, no como una carrera contrarreloj para cumplir con la fecha de envío.
La planificación de la producción comienza antes de que la primera pieza de cerámica entre en la prensa. Las fábricas modernas programan toda la línea de producción mediante software. El sistema coordina el secado, el prensado, la cocción, el esmaltado y el empaquetado para que cada paso se realice a tiempo y los recursos se utilicen de forma eficiente. La programación automatizada sustituye la coordinación manual de los procesos secuenciales, lo que elimina una fuente común de retrasos y desperdicios.
Los módulos de planificación de recursos empresariales (ERP) extienden este control a toda la planta. El módulo realiza el seguimiento de las órdenes de trabajo, la programación de la producción por planta, la gestión de secadoras, hornos y prensas, así como el inventario de galletas y productos. La gestión de rutas y horarios mantiene organizada cada etapa, lo que garantiza el cumplimiento de los plazos y evita cuellos de botella en flujos de trabajo complejos. Pregunte a su fábrica qué sistema de planificación utiliza. Una fábrica que puede mostrarle un cronograma de producción en tiempo real es una fábrica que puede garantizar su fecha de entrega.
Actividad de planificación | Cómo se lleva a cabo |
|---|---|
Planificación de la producción | El software automatiza la programación de las fases de secado, prensado, cocción, esmaltado y embalaje, de modo que cada paso se realice a tiempo y los recursos se utilicen de forma eficiente. |
Coordinación de procesos | La coordinación manual de múltiples procesos secuenciales se sustituye por una programación automatizada para evitar la ineficiencia. |
Gestión de producción y procesos (módulo ERP) | El módulo planifica y realiza el seguimiento de todo el proceso de fabricación: gestión de órdenes de trabajo, programación de la producción por planta, gestión de secadoras/hornos/prensas y gestión de existencias de galletas/productos. |
Gestión de rutas y horarios | El sistema ERP mantiene organizadas todas las etapas de producción para garantizar el cumplimiento de los plazos y evitar cuellos de botella en flujos de trabajo complejos. |
La preparación del molde sigue una secuencia precisa. El proceso comienza con una baldosa original de arcilla con el diseño deseado. El diseño debe evitar socavados, ya que esto impediría que la baldosa se adhiera al molde. Los pasos que se describen a continuación detallan la preparación estándar de un molde de yeso:
Crea una baldosa original de arcilla con el diseño deseado, evitando socavados.
Construya las paredes del molde alrededor de una tabla de madera laminada, 1 1/2 pulgadas más grande que la baldosa en sus cuatro lados. No se necesita desmoldante.
Sujeta las tablas con cuatro abrazaderas de resorte o abrazaderas en C. Los cortes precisos en ángulo recto evitan las filtraciones de yeso sin necesidad de sellar las juntas con arcilla.
Asegure la forma colocando terrones de arcilla en la base exterior de cada pared.
Humedezca la parte inferior de la baldosa original para crear una capa fina de barniz, luego péguela al tablero inferior y deje un borde de 1 1/2 pulgadas en todos los lados.
Para preparar el yeso, mida el agua a temperatura ambiente y el yeso por peso, en una proporción de 0,7:1. Por ejemplo, utilice 1 libra de agua por cada 1,4 libras de yeso para un molde cuadrado de 4 1/2 pulgadas, o 2,1 libras de agua por cada 3 libras de yeso para un molde cuadrado de 6 2/3 pulgadas.
Tamice lentamente el yeso en el agua y déjelo reposar durante un minuto sin agitarlo.
Mezclar con una varilla limpia hasta obtener una consistencia de crema espesa, idealmente durante 2 o 3 minutos.
Vierta el yeso en el molde en un chorro lento y constante, cubriendo al menos 4 cm (1 1/2 pulgadas) la parte superior de la baldosa para evitar que se agriete durante el prensado. Utilice yeso para cerámica n.° 1 fresco, almacenado no más de 6 meses.
Agite suavemente la mesa para que las burbujas de aire suban a la superficie y nivele el yeso.
Limpie inmediatamente el recipiente de mezcla con agua y deseche los residuos en un cubo, nunca por el desagüe.
Después de unos 30 minutos, cuando el yeso se haya fraguado, enfriado y liberado el calor, desmonte el molde. Golpee suavemente las tablas que estén pegadas para separarlas del molde.
Para la producción industrial, la fábrica adapta este principio a los moldes de acero y poliuretano en prensas de alta presión. La regla fundamental sigue siendo la misma: el molde debe coincidir con la muestra aprobada en tamaño, perfil de borde y textura superficial. Confirme el número de molde por escrito antes de que comience la producción.
El control de calidad funciona mejor mediante una serie de etapas, no con una única inspección al final. Un fabricante de baldosas cerámicas OEM bien organizado define cinco puntos de control a lo largo del ciclo de producción. Cada punto de control tiene sus propios elementos de inspección y sus propios criterios de aprobación.
Control | Escenario | Elementos clave de la inspección |
|---|---|---|
1 | Preproducción | Consistencia de la materia prima con los estándares; coincidencia de la fórmula del esmalte y el tono del color con las muestras aprobadas; calibración y ajuste de dimensiones para evitar variaciones de tamaño. |
2 | Inspección de coincidencia de muestras | Tonalidad de color frente a muestras maestras; consistencia del acabado superficial; alineación del diseño de impresión; precisión del nivel de brillo |
3 | Inspección durante la producción (DUPRO) | Variación del tono de color entre lotes; irregularidades en la superficie y problemas de textura; poros, grietas y ampollas en el esmalte; dimensiones de las baldosas inexactas. |
4 | Inspección aleatoria final | Aspecto visual y acabado; uniformidad de tamaño y grosor; deformación y rectitud; calidad del embalaje y precisión del etiquetado. |
5 | Inspección de paletización y carga de contenedores | Apilamiento adecuado y estabilidad de los palés; etiquetado y documentación correctos; limpieza de los contenedores y patrones de carga; protección contra la humedad y los impactos. |
El punto de control 1 protege la receta. El punto de control 2 garantiza la coincidencia con la muestra aprobada. El punto de control 3 detecta desviaciones mientras la línea de producción está en marcha. El punto de control 4 confirma el lote finalizado. El punto de control 5 protege la mercancía durante el transporte. Omitir cualquier cambio de puerta supone un riesgo para su marca y sus clientes.
Los inspectores buscan familias específicas de defectos en estas puertas. Los defectos dimensionales y estructurales incluyen variación de tamaño y espesor, deformación o curvatura, bordes astillados o irregulares, falta de planitud y resistencia a la rotura insuficiente. Los defectos de apariencia y estéticos incluyen variación de color y sombreado, rayones superficiales, astillas y grietas, vidriado irregular, poros y cráteres, y partículas extrañas incrustadas. Los defectos de rendimiento y funcionales incluyen baja resistencia al deslizamiento, mala absorción de agua, falla de resistencia química, problemas de resistencia a la abrasión y falla de resistencia a las manchas. Los defectos de empaque y etiquetado incluyen cantidad incorrecta por caja, códigos de lote y color faltantes o incorrectos, empaque dañado, etiquetas engañosas y apilamiento o paletización inadecuados.
Algunos defectos merecen especial atención. Los poros, ampollas y grietas son los fallos superficiales más evidentes, y los inspectores los detectan antes del envío. El craquelado produce finas grietas en forma de telaraña en el esmalte. Estas grietas pueden aparecer después de la cocción, durante el almacenamiento, después de la instalación o meses después. La variación de tonalidad es una de las quejas más comunes de los clientes y uno de los problemas más difíciles de detectar para la inspección humana. Los defectos dimensionales, como la deformación, la curvatura de los bordes y la variación del calibre, afectan directamente a la instalación. Los sistemas de visión artificial ahora detectan tres defectos comunes con alta precisión: agujeros, que son pequeñas aberturas superficiales formadas por burbujas de aire; líneas, que son marcas lineales visibles de diferentes formas y tamaños; y astillamiento de los bordes, que es común durante la manipulación y el transporte. Pregunte si su fábrica utiliza clasificación óptica automatizada junto con la inspección manual. La combinación detecta más que cualquiera de los métodos por separado.
No es necesario visitar la fábrica para verificar la calidad. La verificación remota combina informes de fábrica, inspección por terceros y evidencia digital. Cada nivel le brinda una confirmación independiente de que el lote cumple con su hoja de especificaciones.
La inspección por terceros es la medida más eficaz. Un inspector independiente verifica cada envío según sus especificaciones y detecta inconsistencias, defectos y problemas de rendimiento antes de que surjan disputas o devoluciones. Las inspecciones previas al envío revelan variaciones de color, deformaciones, desconchones, defectos superficiales, inconsistencias dimensionales y embalaje deficiente con antelación. La detección temprana ahorra tiempo y dinero, y protege la reputación de su marca.
Beneficio | Cómo contribuye a la verificación de la calidad de las baldosas cerámicas |
|---|---|
Verificación de calidad imparcial | Inspectores independientes verifican cada envío comparándolo con las especificaciones del comprador, detectando inconsistencias entre lotes, defectos y problemas de rendimiento antes de que surjan disputas o devoluciones. |
Detección de defectos antes del envío | Las inspecciones previas al envío permiten detectar a tiempo problemas como variaciones de color, deformaciones, desconchones, defectos superficiales, inconsistencias dimensionales y embalajes deficientes, lo que ahorra tiempo y dinero y preserva la reputación de la marca. |
Eliminar las brechas de comunicación | Los inspectores externos actúan como intermediarios y traducen las instrucciones del comprador a través de las diferencias lingüísticas y de unidades de medida para que las fábricas implementen correctamente los requisitos. |
Experiencia local sobre el terreno | Los inspectores locales conocen las prácticas de fabricación regionales y dónde es probable que se tomen atajos, lo que garantiza que los envíos cumplan con los estándares sin que el comprador tenga que visitar cada pedido. |
Cumplimiento de las normas internacionales | Los envíos se miden según las especificaciones del mercado de destino en cuanto a absorción de agua, resistencia al deslizamiento y tolerancias de espesor, lo que evita retrasos en la aduana o problemas legales. |
Protección de la reputación de la marca | Los envíos uniformes y sin defectos evitan que los lotes defectuosos perjudiquen las relaciones con las cadenas minoristas, los distribuidores y los clientes finales. |
Gestión de riesgos rentable | Los costes de inspección son mucho menores que las pérdidas derivadas de productos defectuosos, devoluciones o reclamaciones de indemnización, gracias a las opciones flexibles que ofrecen durante el proceso de inspección o antes del envío. |
Transparencia e información imparcial | Los inspectores independientes no tienen conflictos de intereses y proporcionan informes honestos, respaldados con fotografías, que exigen que los proveedores cumplan con las especificaciones acordadas. |
Implemente una rutina de verificación remota basada en tres hábitos. Primero, solicite fotos y videos del proceso en cada punto de control. Segundo, encargue una inspección previa al envío para cada pedido que supere su umbral de riesgo. Tercero, exija informes con evidencia fotográfica que incluyan códigos de color, medidas y fotos del empaque. Estos hábitos le brindan un registro documentado desde la impresión hasta el palé.
Considere cada informe de inspección como un documento de decisión. Apruebe el envío por escrito solo cuando el informe coincida con su lista de verificación de control de calidad.
AONAV Apoyamos a las marcas durante esta fase con control de calidad directo de fábrica y documentación lista para la exportación. La empresa somete a pruebas el 100 % de la producción para verificar la precisión dimensional, la planitud y la calidad visual, y respalda sus líneas con una garantía de 5 a 15 años y una reserva de stock del mismo lote durante 2 años. Esta reserva es crucial en la etapa de verificación remota. Puede garantizar a sus clientes baldosas de repuesto idénticas mucho después del envío del pedido original.
Su empaque lleva su marca a cada pasillo de la tienda y a cada lugar de trabajo. Un fabricante de baldosas cerámicas OEM competente ofrece tres opciones de personalización:
Diseños de azulejos personalizados que reflejan la identidad de su marca y se alinean con los estilos actuales de la industria.
Embalaje personalizado con los materiales, acabados y texturas que elijas para una experiencia de marca coherente.
Marca privada completa con estricto control de calidad para que cada baldosa refleje el estándar de su marca.
El proceso de marca blanca consta de seis pasos: consulta de marca, desarrollo del concepto, creación de muestras, definición de la marca, fabricación y control de calidad, y entrega. Los precios directos de fábrica mantienen los costos por debajo de las tarifas estándar, y los insertos protectores reducen los costos por rotura. Los costos varían según el tamaño, el peso, la cantidad y el nivel de protección de las baldosas, por lo que recibirá un presupuesto personalizado.
El transporte internacional de azulejos exige una planificación rigurosa en cada etapa. La siguiente tabla resume las consideraciones clave.
Escenario | Consideración clave |
|---|---|
Embalaje de fábrica | Utilice cajas de cartón corrugado de doble pared con espuma o protectores de esquina; selle con cinta resistente a la humedad; etiquete el contenido, el peso y la fragilidad. |
Paletización | Apile las cajas de manera uniforme; envuélvalas con film plástico; utilice palés fumigados según la norma ISPM-15; mantenga la altura en o por debajo de 1 m. |
Carga de contenedores | Cargue primero los palés pesados; rellene los huecos vacíos con cojines; coloque las baldosas en el fondo cuando se mezclen con otros artículos. |
Documentación | Prepare la lista de empaque, la factura comercial, el código HS (normalmente 6907.90.00), el certificado de origen y el conocimiento de embarque. |
Método de envío | Elija el transporte marítimo para contenedores completos; reserve el transporte aéreo para muestras; contrate un seguro de carga marítima. |
Etiquete cada paquete con la leyenda "Frágil". Trabaje con una empresa de transporte con experiencia en envíos internacionales de artículos frágiles.
Para el mercado estadounidense, la norma ANSI A137.1 establece los requisitos de rendimiento para baldosas de piso, pared, encimera y exteriores. Abarca la absorción de agua, la resistencia a la rotura, la resistencia de la unión, las tolerancias dimensionales, la resistencia a la abrasión, la resistencia química, la resistencia a las heladas y la resistencia al agrietamiento. La resistencia al deslizamiento se rige por la norma ANSI A326.3, que requiere un valor de coeficiente de fricción dinámico (DCOF). Indique la edición de la norma requerida en su hoja de especificaciones, identifique los métodos de ensayo ASTM aplicables y exija ensayos de terceros realizados por un laboratorio acreditado. Verifique que cada informe haga referencia a la norma ANSI A137.1, aborde todas las propiedades requeridas e incluya los resultados del DCOF cuando sea necesario.
Ahora tiene un proceso repetible: briefing, selección de materiales, muestreo, producción, control de calidad y envío. Documente cada aprobación para proteger la calidad y el presupuesto. Una comunicación sólida con la fábrica es fundamental para una asociación OEM exitosa. Socios como AONAV Ofrecemos soluciones integrales de revestimiento de azulejos (azulejos, accesorios y servicio de exportación) a precios de fábrica con calidad constante.
La mayoría de las fábricas establecen una cantidad mínima de pedido de alrededor de 2.000 metros cuadrados. AONAV Confirma tu cantidad mínima de pedido (MOQ) durante la fase de diseño, para que puedas planificar el inventario y el presupuesto antes de que comience el muestreo.
El muestreo suele tardar entre una y dos semanas después de finalizar la hoja de especificaciones. Posteriormente, se inspecciona la muestra comparándola con la lista de verificación y se aprueba por escrito antes de que comience la producción en masa.
Se combinan fotografías del proceso, inspecciones previas al envío realizadas por terceros e informes con evidencia fotográfica. AONAV Se comprueba el 100% de la producción en cuanto a dimensiones, planitud y calidad visual, y posteriormente se envía con la documentación completa.






 IPv6 RED SOPORTADA